A resposta curta: En 2026, o mercado das bombas hidráulicas está a ser remodelado por dúas forzas interrelacionadas. A electrificación industrial está a substituír os circuítos de desprazamento fixo estrangulados por sistemas de bombas de velocidade variable accionados por motores eléctricos, e as modernizacións das bombas de servopaletas están a proporcionar ás instalacións existentes as mesmas ganancias de eficiencia sen desfacerse dos activos en funcionamento. Xuntas, son as tendencias dominantes no lado das bombas nas plantas de servizo continuo e son a razón pola que reconstruímos a nosa folla de ruta de enxeñaría de bombas de paletas en torno ao funcionamento de servizo continuo a baixas rpm.
Nos nosos 18 anos de traballo de integración de sistemas hidráulicos en NVICKS (en máis de 15 000 bombas instaladas en máis de 40 países), vin exactamente unha onda que cambiou materialmente a forma en que os enxeñeiros de planta especifican as bombas: o ciclo actual de electrificación + modernización de servomotores. Este artigo explica que o impulsa, canto custa, onde falla e como deseñar unha modernización que realmente sexa rendible.
Que está a impulsar realmente o mercado de bombas hidráulicas en 2026?
O mercado de bombas de 2026 non está a ser remodelado por un só avance tecnolóxico. Está a ser remodelado por tres presións que converxen ao mesmo tempo, e os enxeñeiros que tratan calquera delas de forma illada tenden a gastar de máis nunha modernización ou a subestimar as especificacións do novo sistema.
Impulsor 1: Políticas de electrificación industrial e descarbonización da rede eléctrica
A electrificación industrial pasou de ser un tema de planificación a unha limitación de adquisicións. Segundo o Análise da Axencia Internacional da Enerxía sobre a electricidade en 2024, a porcentaxe da electricidade no consumo final de enerxía na industria aumentou ano tras ano a medida que diminúe a intensidade de carbono da rede. Para os compradores de bombas, isto é importante porque os sistemas hidráulicos impulsados por electricidade, mesmo as máquinas de servizo continuo de clase diésel, agora poden conectarse a unha rede cada vez máis limpa, mentres que os motores principais de combustión directa non poden.
A consecuencia práctica é que os equipos de compras en 2026 serán cada vez máis penalizados por especificar novos motores diésel ou accionamentos eléctricos de velocidade constante en circuítos estrangulados. A bomba, non o motor, convértese na panca de deseño.
Impulsor 2: As perdas por estrangulación dominan o balance enerxético
O segundo impulsor é a constatación de que a propia bomba foi o principal sumidoiro de enerxía. Nunha prensa convencional ou nunha máquina de moldeo por inxección, a bomba funciona a unha cilindrada fixa e a velocidade máxima. A presión axústase a unha válvula proporcional ou válvula de alivio que estrangula o exceso de fluxo a través da carga. Ese fluxo estrangulado convértese en calor, que o refrixerador elimina.
Nas nosas auditorías de modernización de 2024-2026, a conclusión típica é consistente: o consumo eléctrico da etapa de bombeo representa a maior parte da enerxía total da máquina e entre o 50 e o 70 % dese consumo está estrangulado, non utilizado. Os sistemas de bombas de velocidade variable eliminan a parte estrangulada ao reducir a velocidade da bomba a baixa demanda de caudal.
Impulsor 3: A tecnoloxía das bombas de servopaletas alcanzou a aplicación
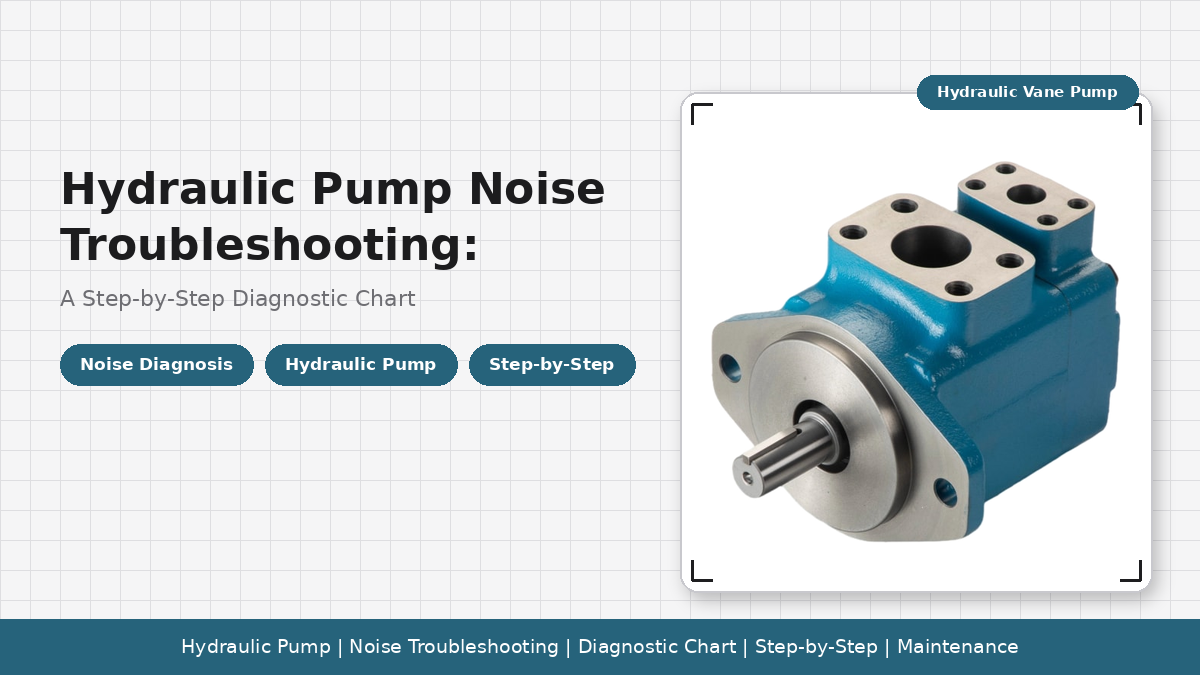
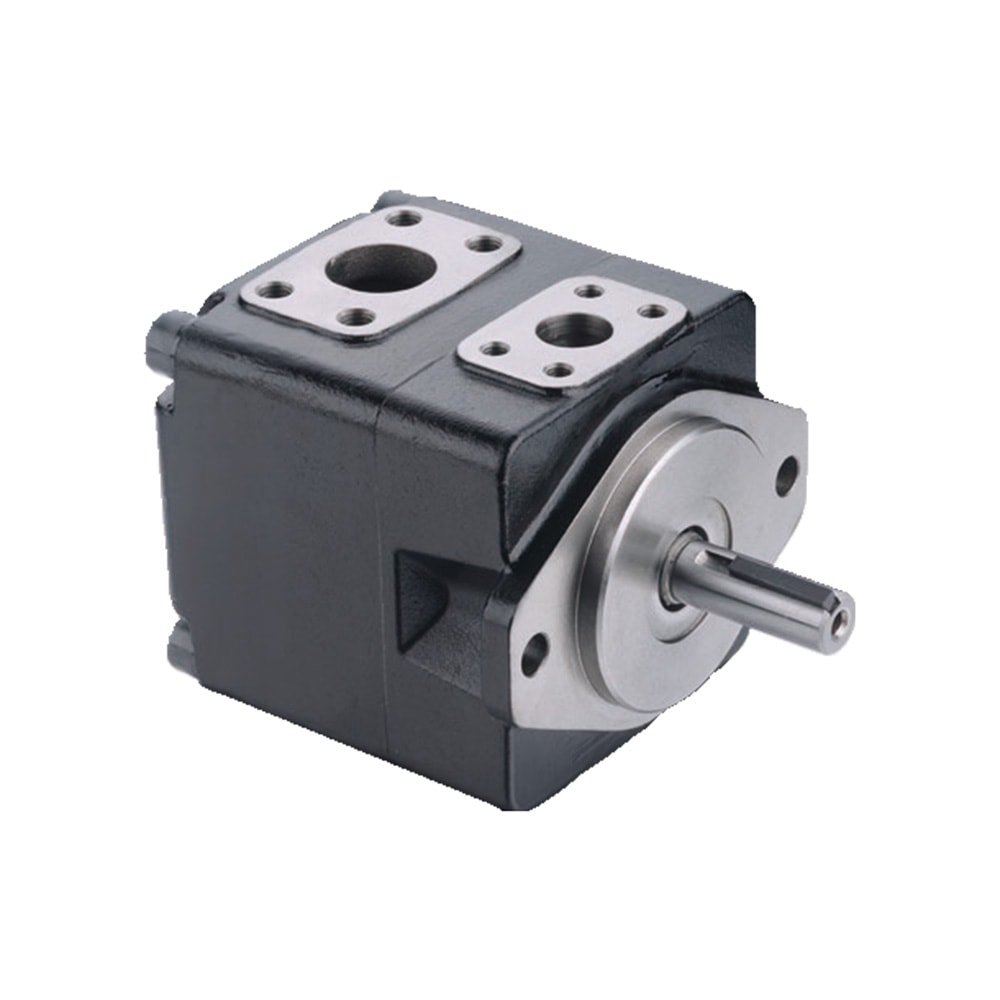
En terceiro lugar, a propia tecnoloxía das bombas puxose ao día. Ata aproximadamente o ano 2018, as bombas de paletas de velocidade variable tiñan a reputación de ter unha eficiencia volumétrica deficiente a baixa velocidade porque as paletas non seguían o anel de leva de forma fiable por debaixo das 600 r/min. A xeración actual de bombas de paletas con deseño VSD, incluídas as Plataforma de velocidade variable T7-E — emprega unha xeometría de álabes equilibrada en función da presión e conxuntos de cartuchos de baixa fricción para manter un desprazamento estable no funcionamento continuo a baixas rpm.
Ese cambio de enxeñaría é o que fixo que as modernizacións de bombas servo fosen prácticas para liñas de produción 24 horas ao día, 7 días á semana, en lugar de só proxectos de demostración.
Que é exactamente unha modernización dunha bomba de servopaletas?
Unha modificación dunha bomba servo non é un cambio de bomba. É un cambio coordinado en catro subsistemas: a bomba, o accionamento, a lóxica de control e o réxime de limpeza hidráulica. Omitir calquera deles converte a recuperación da inversión nunha carga de mantemento.
- Substitución da bomba. Unha bomba de cilindrada fixa substitúese por unha bomba de paletas de cilindrada variable (ou, para circuítos de maior presión, unha bomba de pistóns axiales) deseñada para servizo VSD. A bomba debe estar clasificada para un funcionamento continuo a baixas revolucións por minuto, non só para un arranque a baixas revolucións.
- Substitución da unidade. O arrancador do motor en toda a liña substitúese por un variador de frecuencia dimensionado para a curva de par da bomba en todo o seu rango de velocidade de funcionamento. Unha bomba que extrae o 100 % de par a fluxo cero é un erro de especificación común; unha bomba con deseño de variador de velocidade normalmente extrae menos do 30 % de par a fluxo cero.
- Actualización da lóxica de control. O PLC ou o controlador de movemento recibe un novo sinal de comando de velocidade da bomba. Os bucles de retroalimentación de presión péchanse arredor da velocidade da bomba en lugar da apertura da válvula proporcional. A maioría das remodelacións que deseñamos requiren
- Mellora da limpeza do aceite. As bombas de paletas con deseño VSD son máis sensibles á contaminación que as bombas de desprazamento fixo porque as mesmas paletas que funcionan a baixas revolucións por minuto tamén dependen de fluído hidráulico limpo para manter a película entre a punta da paleta e o anel de leva. A norma ISO 4406 18/16/13 (NAS 1638 Clase 7) é o mínimo que recomendamos.
Regra xeral de enxeñaría
Se un provedor che ofrece un prezo de modernización para unha bomba servo que sexa "só a bomba e o accionamento", asume que está a omitir o traballo de control e limpeza. Esas dúas partidas son onde a maioría das modernizacións fallan no servizo.
Canta enerxía e diñeiro aforra realmente unha modernización de servomotores?
O aforro de enerxía no campo oscila sistematicamente entre o 40 e o 65 % en moldeo por inxección, estampado de metal e reacondicionamentos de talleres de prensado. O número exacto depende de tres variables que deben medirse antes de delimitar o alcance do proxecto, non de estimarse.
Variable 1: O perfil de carga existente
Unha prensa que mantén a presión durante o 60 % de cada ciclo e aumenta a presión durante o 40 % restante aforrará máis que unha prensa que está en movemento continuo. Normalmente rexistramos polo menos dous turnos de produción de datos do analizador de enerxía antes de cotizar unha actualización. Se un provedor ofrece un aforro baseado unicamente no ciclo de traballo asumido, solicite a metodoloxía de medición.
Variable 2: A tarifa eléctrica
O valor en dólares do aforro é o número de quilovatios-hora aforrados multiplicado pola tarifa local de kWh. Debido a que as tarifas por rexión varían, non indicamos cifras específicas en dólares nos orzamentos de remodelación: indicamos o aforro de enerxía en kWh e deixamos que o cliente aplique a súa propia tarifa. Por iso tamén se debe implicar o equipo de enerxía das instalacións do usuario no proxecto desde o primeiro día.
Variable 3: As horas de funcionamento da máquina
As horas de funcionamento anuais son o multiplicador que converte unha porcentaxe de aforro nun retorno da inversión. As máquinas de servizo continuo de tres quendas ofrecen de forma consistente o retorno da inversión máis rápido. As máquinas dunha soa quenda a miúdo non se amortizan en absoluto porque a enerxía aforrada durante as horas de funcionamento é demasiado pequena en relación co custo da remodelación.
Rangos de retorno representativos
| Perfil de servizo | Horario de funcionamento anual | Rango de retorno típico | Redución de enerxía |
|---|---|---|---|
| Prensa ou moldeo continuo de tres quendas | ~6.000–7.500 | 9–14 meses | 50–65% |
| Embalaxe ou selado en dous turnos | ~3.500–4.500 | 14–24 meses | 40–55% |
| Máquina ferramenta dun só turno | ~1.800–2.400 | Marxinal ou ningún | 20–35% |
Por que a ISO 4413 e a ISO 4391 importan máis que a marca da bomba
Os enxeñeiros constantemente esaxeran a selección de bombas e subestablecen as normas que rexen o sistema circundante. Dúas normas ISO definen o marco de enxeñaría para calquera modernización de bombas de 2026:
- ISO 4413: Enerxía por fluídos hidráulicos: regras xerais e requisitos de seguridade para sistemas e compoñentes. Esta é a expectativa básica para calquera sistema hidráulico industrial. Abarca o alivio de presión, o illamento de enerxía e a intención de deseño que hai detrás das funcións de control relacionadas coa seguridade que unha adaptación debe preservar. A ISO 4413 está publicada por ISO/TC 131 — Sistemas de potencia fluída e está harmonizada segundo a Directiva de máquinas da UE 2006/42/CE para máquinas con marcado CE.
- ISO 4391: Enerxía por fluídos hidráulicos — Bombas, motores e transmisións integrais — Métodos de proba de rendemento para condicións de estado estacionario. Este é o estándar contra o que se xeran as curvas de rendemento publicadas. Na nosa opinión, calquera provedor que non poida fornecer datos de proba ISO 4391 para a bomba específica que está a cotizar non está cualificado para fornecer un par de bombas VSD de servizo continuo.
- ISO 4406: Enerxía por fluídos hidráulicos — Fluídos — Método para codificar o nivel de contaminación por partículas sólidas. Este é o estándar de limpeza que decide se unha bomba de paletas con deseño VSD cumprirá o seu obxectivo de vida útil publicado. A norma ISO 4406 18/16/13 (equivalente á norma NAS 1638 Clase 7) é o mínimo que recomendamos para aplicacións de bombas VSD de servizo continuo.
Os fabricantes de equipos orixinais norteamericanos farán referencia adicionalmente ANSI/NFPA T2.6.1 para as probas de rendemento das bombas hidráulicas, que é o equivalente rexional da norma ISO 4391.
Aviso de adquisicións
Non acepte as curvas do catálogo dun provedor como substituto dos datos de probas en estado estacionario ISO 4391. As curvas do catálogo xéranse normalmente a 50 °C con aceite ISO VG 32 e poden non coincidir coas condicións reais de instalación. Un cambio de eficiencia do 5 % no punto de funcionamento é a diferenza entre unha recuperación de 12 meses e unha recuperación de 24 meses.
Onde fallan as adaptacións de servobombas no campo
En máis de 15 000 instalacións de bombas e máis de 2000 chamadas de resolución de problemas no campo, repítense os mesmos patróns de fallo. Quero compartilos con honestidade porque os patróns son predicibles e evitables.
Modo de fallo 1: A bomba de paletas funciona por debaixo da velocidade mínima continua
O modo de fallo máis común é facer funcionar unha bomba de paletas con deseño VSD por debaixo da súa velocidade mínima continua durante períodos sostidos. Por debaixo dese limiar, a punta da paleta non pode manter a sustentación hidrodinámica e o contacto metal con metal acelera o desgaste. A actualización mostra signos de fallo nuns 6-12 meses. A solución é axustar o límite de velocidade inferior do VSD á velocidade mínima continua publicada polo fabricante da bomba, non á velocidade mínima de arranque da bomba. Non son o mesmo número.
Modo de fallo 2: capacidade térmica do depósito subdimensionada
Unha bomba de desprazamento fixo nun circuíto estrangulado verte as perdas de estrangulación en forma de calor no aceite, onde o refrixerador elimina a calor a través do arrefriador de aceite. Unha servobomba reduce esa calor, que é o obxectivo da modernización. Pero o propio depósito aínda debe dimensionarse para a carga de calor residual, incluíndo a ineficiencia da bomba e as fugas do actuador. Se o depósito se dimensionou axustadamente para a máquina orixinal, pode funcionar a máis temperatura despois da modernización porque o refrixerador estaba eliminando previamente a calor de estrangulación. Verifique sempre a temperatura do aceite en estado estacionario posterior á modernización baixo plena carga de produción.
Modo de fallo 3: Válvula proporcional deixada no seu lugar como unha vía paralela
Varias remodelacións que revisei mantiveron a válvula proporcional orixinal no circuíto como control de presión "de reserva". A bomba loita entón contra a válvula proporcional para controlar o fluxo e o aforro desaparece. Unha remodelación con servomotor require que a válvula proporcional se retire ou se manteña completamente aberta, co control de presión pechado arredor da bomba.
Como se aliña a nosa folla de ruta de I+D co mercado de bombas de 2026
A razón pola que investimos na plataforma de velocidade variable T7-E e na Liña de bomba de servopaletas ABT é precisamente debido aos modos de fallo anteriores. A nosa folla de ruta interna, que superviso nas nosas instalacións de Ningbo, converxeu en tres apostas de enxeñaría para 2026 e 2027.
- Aposta 1: Bombas de paletas con deseño VSD como categoría de produtos de primeira clase. Non é unha bomba de cilindrada fixa cun variador de velocidade engadido, senón unha bomba cuxa xeometría interna, material de álabes e selección de rolamentos están especificados para un servizo continuo a baixas revolucións por minuto. A plataforma T7-E é o noso deseño de referencia aquí.
- Aposta 2: Kits de adaptación prediseñados para os tipos de máquinas máis comúns. As modernizacións de prensas, moldeo por inxección e estampado de metal repiten o mesmo patrón de enxeñaría. Estamos estandarizando o kit de control de accionamento de bombas para estas tres clases para que o cliente non teña que pagar por unha integración personalizada.
- Aposta 3: Datos de proba ISO 4391 publicados por bomba e por punto de funcionamento. As nosas curvas publicadas agora inclúen a eficiencia real en estado estacionario no punto de funcionamento especificado polo cliente, non só no punto óptimo do catálogo.
Se queres ler con máis detalle a lóxica de enxeñaría que sustenta a nosa liña de bombas de paletas, consulta a nosa Folla de ruta de I+D é público. Prefiro perder un orzamento cun competidor que ofrece unha reforma máis barata que gañar un orzamento e ver como o cliente perde o aforro por un modo de fallo que poderiamos ter previsto xuntos.
Que camiño debería tomar a túa planta en 2026?
En 2026, un enxeñeiro de planta ten tres camiños dispoñibles, e cada un deles é axeitado para un contexto operativo específico. A elección incorrecta é a que se fai sen medir primeiro o perfil de carga existente.
Camiño A: Modernización completa da bomba de servopaletas
Escolle isto cando: a máquina funciona máis de 12 horas ao día, a bomba existente é unha bomba de paletas de desprazamento fixo ou de pistóns axiales e os datos do analizador de potencia existente mostran períodos sostidos a baixo fluxo con alta presión.
Resultado esperado: Redución de enerxía na fase de bombeo do 40-65 %, retorno da inversión de 9 a 24 meses, retorno do investimento normalmente positivo dentro do período de garantía do novo equipo.
Ruta B: VSD + bomba de caudal fixo existente (só con detección de carga)
Escolle isto cando: a máquina funciona en dous turnos ou menos, a bomba de cantidade fixa existente está en bo estado mecánico e o orzamento é limitado. Trátase dunha modernización parcial; o aforro é menor porque a propia bomba non está optimizada para o funcionamento a baixas revolucións, pero o variador de velocidade aínda reduce as perdas sen carga do motor.
Resultado esperado: Redución de enerxía na etapa de bombeo do 15-30 %, maior xanela de retorno da inversión, útil como paso de transición cara a unha modernización completa da Ruta A.
Camiño C: Manter e monitorizar
Escolle isto cando: a máquina funciona nun só turno, está preto do final da súa vida útil, ten unha substitución programada en 36 meses ou ten un ciclo de traballo que non mantén a presión durante períodos sostidos. Unha modernización non renderá rendible e é mellor investir o esforzo de enxeñaría na especificación da substitución.
Resultado esperado: Sen aforro de enerxía, pero as horas de enxeñaría consérvanse para a substitución final, onde a Ruta A pódese especificar na nova máquina desde o primeiro día.
Seguinte paso práctico
Se estás a avaliar unha reforma, o primeiro produto de enxeñaría que debes entregar é un estudo de analizador de potencia en dous turnos con rexistro de fluxo e presión. Nós podemos axudarche con ese estudo, ou o teu socio de servizos hidráulicos habitual pode facelo. Non o saltes. Todas as reformas que vimos ter éxito comezaron cunha medición; todas as reformas que vimos fracasar comezaron cunha estimación.
Que aspecto ten o mercado de bombas hidráulicas para o período 2027-2028
A seguinte onda para a que estamos a enxeñar é a converxencia da electrificación, as servobombas e a elaboración de perfís de presión baseada na aprendizaxe automática. Dous deles xa están despregados; o terceiro está na nosa folla de ruta para 2027.
En primeiro lugar, a electrificación seguirá desprazando os motores primarios de combustión directa nas aplicacións industriais estacionarias. A maquinaria móbil é máis difícil de electrificar debido á densidade de enerxía, pero as prensas, bombas e máquinas ferramenta estacionarias seguirán avanzando cara a accionamentos eléctricos subministrados pola rede.
En segundo lugar, as bombas de servopaletas pasarán de ser unha opción de adaptación a ser unha especificación predeterminada nas máquinas novas. Os fabricantes de equipos orixinais especificarán bombas de paletas con deseño VSD nas novas construcións en lugar de ofrecer unha bomba de desprazamento fixo cunha válvula proporcional de serie.
En terceiro lugar, a seguinte fronteira da eficiencia non é a bomba en si, senón o algoritmo de control que comanda a velocidade da bomba. Estamos a ver os primeiros despregamentos de bucles de control preditivos por modelos que anticipan a demanda de presión do ciclo da máquina e preposicionan a velocidade da bomba antes de que chegue a carga. Esta é a dirección na que se dirixe a nosa folla de ruta de I+D, e é unha das razóns polas que aínda estou entusiasmado coa enxeñaría hidráulica despois de 30 anos no campo.
Preguntas frecuentes
Cales son as maiores tendencias do mercado de bombas hidráulicas en 2026?
Os dous maiores impulsores en 2026 son a electrificación industrial (substitución de circuítos de desprazamento fixo estrangulados por sistemas de bombas de velocidade variable accionados por motores eléctricos) e a modernización de bombas de servopaletas en instalacións de bombas de cantidade fixa existentes. Ambos teñen o mesmo obxectivo: reducir as perdas por estrangulación, que historicamente representan a maior parte do desperdicio de enerxía do sistema hidráulico na produción de servizo continuo.
Canta enerxía pode aforrar unha modernización dunha bomba de servopaletas?
Os datos de campo procedentes de remodelacións de máquinas de moldeo por inxección e talleres de prensado adoitan mostrar reducións do 40-65 % no consumo eléctrico da etapa de bombeo, dependendo do ciclo de traballo. Os aforros son maiores nas máquinas que antes mantiñan a presión mediante unha estrangulación proporcional ou da válvula de alivio mentres a bomba funcionaba a unha cilindrada máxima constante. Mida sempre o perfil de potencia existente cun analizador de potencia antes de cotizar unha remodelación.
Son as bombas de servopaletas axeitadas para o servizo industrial 24/7?
Si, cando se especifica correctamente. As bombas de paletas de velocidade variable deseñadas para o servizo VSD (como a plataforma T7-E para accionamentos de velocidade variable) empregan kits de cartuchos de baixa fricción e paletas equilibradas por presión para manter a eficiencia volumétrica por debaixo de 600 r/min. Para un servizo continuo 24 horas ao día, 7 días á semana, especifique os rolamentos con clasificación de servizo continuo, verifique a limpeza do aceite segundo a norma NAS 1638 Clase 7 / ISO 4406 18/16/13 ou superior e confirme a capacidade térmica do depósito.
Que normas ISO rexen o deseño de sistemas de bombas hidráulicas?
A ISO 4413 abrangue as regras xerais e os requisitos de seguridade para os sistemas de enerxía por fluídos hidráulicos. A ISO 4391 define os métodos de proba de rendemento en estado estacionario para bombas hidráulicas, motores e transmisións integrais. A ISO 4414 abrangue os sistemas hidráulicos utilizados en máquinas-ferramenta. O cumprimento da ISO 4413 é a expectativa básica para os construtores de patíns OEM que envían á UE, mentres que a ANSI/NFPA T2.6.1 abrangue a convención equivalente de probas de rendemento en América do Norte.
É a electrificación o mesmo que a actuación electrohidráulica completa (EHA)?
Non. A electrificación no mercado das bombas hidráulicas refírese á substitución do motor principal diésel por un motor eléctrico e á adición de control de velocidade variable, mantendo un actuador hidráulico convencional. A EHA completa substitúe a unidade de potencia hidráulica central e as liñas por actuadores electrohidrostáticos autónomos en cada función. A EHA é dominante na industria aeroespacial e nas pequenas plataformas móbiles; a electrificación industrial con bombas de velocidade variable segue sendo a modernización de maior impacto para as plantas existentes en 2026.
Cal é o período de amortización típico para a modernización dunha bomba servo?
O período de recuperación das nosas modernizacións de 2024 a 2026 adoita estar entre os 9 e os 24 meses para as máquinas que funcionan máis de 12 horas ao día. As prensas de servizo continuo de tres quendas adoitan estar entre os 9 e os 14 meses; as liñas de envasado de dúas quendas tenden a os 14 e os 24 meses. A variable máis importante é a tarifa eléctrica, non o custo do equipo: verifique a tarifa local en kWh e as horas de funcionamento anuais da máquina antes de modelar o período de recuperación.
A bomba de paletas T7-E require unha marca específica de accionamento de velocidade variable?
Non. A bomba de paletas de velocidade variable T7-E non depende da marca con respecto ao variador de velocidade. Os requisitos de enxeñaría son o dimensionamento do variador de velocidade para a curva de par da bomba en todo o rango de velocidade de funcionamento, o límite de velocidade inferior do variador de velocidade axustado á velocidade mínima continua publicada polo fabricante da bomba (non á velocidade mínima de arranque) e as rampas de aceleración/desaceleración do variador de velocidade axustadas á inercia da bomba. Calquera variador de velocidade de marca que cumpra estes tres requisitos funcionará.
Como se regula a electrificación do mercado de bombas hidráulicas en 2026?
Non existe unha única regulación global. A Directiva de eficiencia enerxética da UE (refundición) establece obrigas de auditoría enerxética industrial que impulsan indirectamente as modernizacións de bombas. O programa Better Plants do Departamento de Enerxía dos Estados Unidos ofrece obxectivos voluntarios de redución de enerxía aos que se comprometen os fabricantes participantes. O marco político de dobre carbono da China crea mandatos a nivel provincial que varían segundo a rexión. Nas tres xurisdicións, a electrificación do lado da bomba é a maior panca de redución de enerxía dispoñible para a maquinaria hidráulica de servizo continuo.
¿Está a planear unha modernización dunha servobomba?
Envíanos o modelo da túa bomba actual, a potencia do accionamento e un rexistro do analizador de potencia dun só turno. Devolverémosche unha estimación de aforro e os datos das probas ISO 4391 para o par de bombas de paletas con deseño VSD proposto nun prazo de cinco días hábiles.
Fala cun enxeñeiro hidráulico